


API 5L Line Pipe
Az Ön professzionális API 5L vezetékes csőszállítója
Mint szakemberAPI 5L Line Pipe gyártó és szállító, GNEEintegrált csővezeték-megoldásokat szállít a globális energiaszektor számára. Többek vagyunk, mint egy forgalmazó; integrált gyártástól-beszerzésig modellünk kiváló minőség-ellenőrzést és költséghatékonyságot biztosít API 5L szénacél csövünk és OCTG készletünk számára. A Kína-szerte stratégiailag elhelyezett gyártóüzemekkel a GNEE zökkenőmentes logisztikát és tanúsított csővezeték-berendezéseket kínál. Bízzon a GNEE-ben a teljes anyagkövethetőségben (MTC) és a kiváló minőségű acéltermékekben, amelyek megfelelnek a szigorú nemzetközi előírásoknak.


Mi az API 5L Line Pipe?
Az API 5L vezetékcső szénacélból vagy nagy szilárdságú, alacsony ötvözetű (HSLA) acélból készül, amelyet olaj, földgáz és egyéb folyadékok szállítására használnak. Ide tartoznak a varrat nélküli és hegesztett csövek (ERW, SAW). Az API 5L a csővezetékes szállítási rendszerekben használt acél vezetékcsövek specifikációja.
Általános acélminőségek: B osztálytól X80-ig
Az API 5L csöveket folyáshatáruk szerint osztályozzák, amelyet "X"-el jelöl, majd a minimális folyáshatárt jelöli kilofond/négyzethüvelykben (ksi).
API 5L, B fokozat
A szabványos nyomású alkalmazások leggyakoribb minősége.
API 5L X42 /X52
Kiegyensúlyozott szilárdság és hegeszthetőség középkategóriás csővezetékekhez.
API 5L X80
Elit minőség speciális ultramagas nyomású projektekhez
PSL 1 vs. PSL 2: melyikre van szüksége?
| Funkció | PSL 1 | PSL 2 |
| Grade Range | A25-től X70-ig | B fokozattól X80-ig |
| Kémiai tartalom | Szabványosított | Szigorú korlátok (C, P, S) |
| Hatásvizsgálat | Nem kötelező | Kötelező(Charpy V-bevágás) |
| Nyomon követhetőség | Nyomon követhető a tesztek letételéig | Teljes nyomon követhetőségkívánt |
| Hegesztés | Szabványos ERW, FŰRÉSZ, SMLS | A nagyfrekvenciás hegesztés korlátozott |
Pro tipp:A PSL 2 kötelező offshore és sour service (H2S) környezetekben a kiváló törésállósága miatt.
API 5L csőütemezési diagram (metrikus mértékegységek: mm)
| NPS (hüvelyk) | Külső átmérő (mm) | SCH 10 | SCH 20 | SCH 30 | STD (standard) | SCH 40 | SCH 80 | XS (extra erős) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Milyen előnyei vannak a GNEE API 5L csővezetéknek olajhoz és gázhoz?
Magas szilárdság/tömeg arány (X fokozat)
Az API 5L a minőségek széles skáláját fedi le a B fokozattól az X100-ig. A nagy szilárdságú osztályok, mint plX65 és X70lehetővé teszi a mérnökök számára a csővezetékek tervezésétvékonyabb falvastagságokmagas belső nyomásértékek megőrzése mellett.
Előny:Ez jelentősen csökkenti a nagy távolságú csővezetékekhez szükséges acél teljes tonnatartalmát, ami alacsonyabb anyagköltséget és alacsonyabb szállítási/kezelési költségeket eredményez.
Fokozott törésállóság (PSL2-kompatibilitás)
Az alap szerkezeti acéltól eltérően API 5LPSL2 (2. termékleírási szint)csövek kötelezővé teszikCharpy V-Notch (CVN) ütésvizsgálat.
Előny:Ez biztosítja, hogy az anyag képlékeny marad, és alacsony hőmérsékleten is képes elnyelni az energiát, megakadályozva a "rideg törést" vagy a katasztrofális repedés terjedését. Ez kritikus a hideg éghajlaton vagy tenger alatti környezetben futó csővezetékeknél, ahol a repedések kiterjedésének kockázata komoly biztonsági aggályt jelent.
Speciális ellenállás a "savanyú szolgáltatással" szemben (H2S környezet)
Az olaj- és gázkitermelésben a "savanyú" környezet nagy mennyiségű hidrogén-szulfidot (H2S) tartalmaz. Az API 5L csövek a követelményeknek megfelelően gyárthatókNACE MR0175/ISO 15156szabványoknak.
Előny:Ezeket a csöveket úgy kezelik, hogy ellenálljanakHidrogén okozta repedés (HIC)ésSzulfid stresszrepedés (SSC). Ez a speciális kohászat megakadályozza a belső korróziós hibákat, amelyek egyébként szivárgáshoz és környezeti katasztrófákhoz vezetnének a savanyú gázmezőkben.
Kiváló terepi hegeszthetőség (ellenőrzött szén-egyenértékű)
Az API 5L cső kémiai összetétele szigorúan szabályozott, különösen aSzén-egyenérték (CEV)érték.
Előny:Az alacsonyabb CEV kiváló hegeszthetőséget biztosít a helyszíni telepítés során. Ez csökkenti a költséges előmelegítési kezelések szükségességét, és minimálisra csökkenti a hidegrepedés kockázatát a hővel érintett zónában (HAZ), lehetővé téve a csővezeték-vállalkozók számára, hogy gyorsabban és kevesebb javítási munkával elvégezzék a hegesztési hegesztéseket.
Nagy dimenziós pontosság az igazításhoz
Az API 5L specifikációk szigorú tűréshatárokat írnak elő a csövekenátmérő, falvastagság és egyenesség.
Előny:Mérföldes csővezetékek lefektetésekor a következetesség kulcsfontosságú. A pontos méretek biztosítják, hogy a csővégek tökéletesen illeszkedjenek orbitális vagy kézi hegesztéshez. Ez csökkenti a "hi-lo" (hibás beállítási) problémákat, amelyek a feszültségkoncentrációk és a hegesztés idő előtti meghibásodásának elsődleges okai a nagynyomású vezetékekben.
Gyártási sokoldalúság (SMLS vs. hegesztett)
Az API 5L mindkettőhöz egységes szabványt biztosítZökkenőmentes (SMLS)ésHegesztett (ERW, LSAW, SSAW)folyamatokat.
Előny:Ez lehetővé teszi a mérnökök számára a legköltséghatékonyabb gyártási módszer kiválasztását a projekt sajátos léptéke alapján.
Zökkenőmentesultra-nagy nyomású kis átmérőjű vezetékekhez használják.
LSAWnagy átmérőjű, vastag falú nagynyomású átvitelhez használják.
SSAWpénztárcabarát megoldást kínál nagy átmérőjű, alacsonyabb nyomású víz- vagy gázszállításhoz.
API 5L olaj- és gázvezeték gyártási folyamata
Zökkenőmentes típus
Folyamat:A forró acéltuskót hevítik és átlyukasztják, hogy üreges csövet képezzenek, majd hengerelve és méretre nyújtva.
Jellemzők:
Nincsenek hegesztett varratok
Nagyobb nyomást is képes kezelni
Sima belső felület
Tipikus felhasználás:Nagynyomású csővezetékek, mélyvízi alkalmazások
Szabványok:API 5L SMLS fokozatok (pl. X52, X65, X70)
ERW hegesztett típus
Folyamat:Az acélszalagot vagy lemezt hengeres formára alakítják, az éleket elektromos ellenállás hegeszti.
Jellemzők:
Gazdaságos
Alkalmas közepes és alacsony nyomású csővezetékekhez
Egyenes varratú hegesztés
Tipikus felhasználás:Olaj, gáz és víz átvitel
Szabványok:Az ERW mind a PSL1, mind a PSL2 követelményeinek megfelel
LSAW típus
Folyamat:A lemezt hengerré hengereljük; varratok készülnek a hosszanti varrat mentén merülőíves hegesztéssel.
Jellemzők:
Erősebb, mint az ERW a nagy átmérőkhöz
Nagyobb mechanikai szilárdságot igénylő csővezetékekhez használják
A hegesztett varrat belül van eltemetve és erős
Tipikus felhasználás:Szárazföldi és tengeri csővezetékek
Változatok:Egyoldalas (SSA), kétoldalas (DSAW)
SSAW/HSAW típus
Folyamat:Az acélszalagot spirál alakúvá alakítják, és a varrat alámerítő ívhegesztéssel hegesztik.
Jellemzők:
Nagyon nagy átmérőjű csöveket tud gyártani
Hegesztési varrat szögben (spirál)
Költséghatékony nagy csővezetékekhez
Tipikus felhasználás:Távolsági csővezetékek, víz-, olaj- és gázszállítás
Változatok:HSAW (Helical SAW)
API 5L vonalcső gyártási típusaiÖsszehasonlító táblázat
| Gyártási típus | Varrás | Tipikus átmérő | Tipikus nyomás | Költség |
|---|---|---|---|---|
| Zökkenőmentes (SMLS) | Egyik sem | 21 mm – 914 mm | Magas | Magas |
| ERW | Egyenes varrás | 20 mm – 914 mm | Közepes | Alacsony |
| LSAW | Hosszirányú | 406 mm – 1524 mm | Magas | Közepes |
| SSAW | Spirál | 406 mm – 3000 mm+ | Közepes | Közepes-alacsony |
Kémiai követelmények
A PSL 1 cső kémiai összetétele, t kisebb vagy egyenlő, mint 0,984"
| Acél minőség | Tömeghányad, % hő- és termékanalízis alapján a,g | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | Nb | Ti | |
| max b | max b | max | max | max | max | max | |
| Varrat nélküli cső | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Hegesztett cső | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| a. Cu Kisebb vagy egyenlő, mint=0.50% Ni; 0,50% vagy annál kisebb; Cr 0,50% vagy annál kisebb; és Mo kisebb vagy egyenlő, mint 0,15%, b. Minden egyes 0,01%-os csökkentésnél a meghatározott maximális szénkoncentráció alá a Mn meghatározott maximális koncentrációja feletti 0,05%-os növekedés megengedett, legfeljebb 1,65%-kal az L245-nél vagy B-nél nagyobb vagy azzal egyenlő, de L360-nál vagy X52-nél kisebb vagy azzal egyenlő kategóriáknál; legfeljebb 1,75% az L360 vagy X52, de < L485 vagy X70 osztályok esetén; és legfeljebb 2,00% az L485 vagy X70 osztálynál., c. Eltérő megállapodás hiányában NB + V 0,06% vagy annál kisebb d. Nb + V + TI 0,15% vagy annál kisebb e. Eltérő megállapodás hiányában. f. Eltérő megállapodás hiányában NB + V=Ti 0,15% vagy annál kisebb g. B szándékos hozzáadása nem megengedett, és a maradék B 0,001% vagy annál kisebb |
|||||||
Kémiai összetétel a PSL 2 csőhöz, t kisebb vagy egyenlő, mint 0,984"
| Acél minőség | Tömeghányad, % hő- és termékanalízis alapján | Szén-egyenérték a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | Nb | Ti | Más | CE IIW | CE db | |||||||||||
| max b | max | max b | max | max | max | max | max | max | max | ||||||||||||
| Varrat nélküli és hegesztett cső | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Megbeszéltek szerint | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Megbeszéltek szerint | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Megbeszéltek szerint | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Megbeszéltek szerint | |||||||||||
| Hegesztett cső | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>A 0,787" CE határértékek megegyeznek. A CEIIW határértékek f C > 0,12% és a CEPcm határértékek akkor érvényesek, ha C kisebb vagy egyenlő, mint 0,12%. b. Minden egyes 0,01%-os C-re meghatározott maximum alatti csökkentésnél 0,05%-os Mn-re meghatározott maximum feletti emelkedés megengedett, legfeljebb 1,65%-kal az L245-nél vagy B-nél nagyobb vagy azzal egyenlő, de L360-nál vagy X52-nél kisebb vagy azzal egyenlő kategóriáknál. legfeljebb 1,75% az L360 vagy X52, de < L485 vagy X70 osztályok esetén; legfeljebb 2,00% L485 vagy X70 vagy annál nagyobb, de L555 vagy X80 vagy annál kisebb fokozatok esetén; és legfeljebb 2,20% az L555 vagy X80 osztályoknál. c. Eltérő megállapodás hiányában Nb=V 0,06% vagy annál kisebb d. Nb=V=Ti 0,15% vagy annál kisebb e. Eltérő megállapodás hiányában Cu 0,50% vagy annál kisebb; Ni 0,30% vagy annál kisebb Cr 0,30% vagy kevesebb és Mo 0,15% vagy annál kisebb f. Eltérő megállapodás hiányában g. Eltérő megállapodás hiányában Nb + V + Ti 0,15% vagy annál kisebb h. Eltérő megállapodás hiányában Cu 0,50% vagy kisebb Ni 0,50% Cr 0,50% vagy kisebb és MO 0,50% vagy annál kisebb én. Eltérő megállapodás hiányában Cu 0,50% vagy kisebb Ni 1,00% Cr 0,50% vagy kisebb és MO 0,50% vagy annál kisebb j. B 0,004% vagy annál kisebb k. Eltérő megállapodás hiányában Cu 0,50% vagy kisebb Ni 1,00% Cr 0,55% vagy kisebb és MO 0,80% vagy kevesebb, l. Minden PSL 2 csőminőségre, kivéve azokat, amelyeknél a j lábjegyzetek szerepelnek, a következők érvényesek. Eltérő megállapodás hiányában nem megengedett B szándékos hozzáadása, és a maradék B 0,001%-nál kisebb vagy azzal egyenlő. |
|||||||||||||||||||||
Az API 5L SMLS és a hegesztett csövek PSL 1 mechanikai tulajdonságai
| Cső fokozat | Szakító tulajdonságok – SMLS csőtest és PSL hegesztett csövek 1 | Hegesztett cső varrat | ||
|---|---|---|---|---|
| Termőerő a | Szakítószilárdság a | Megnyúlás | Szakítószilárdság b | |
| Rt0,5 PSI min | Rm PSI min | (2in Af % percben) | Rm PSI min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| a. Köztes minőség esetén a megadott minimális szakítószilárdság és a csőtestre meghatározott minimális hozam közötti különbség a következő magasabb minőségnél megadott. | ||||
| b. A köztes minőségeknél a hegesztési varrat minimális szakítószilárdságának meg kell egyeznie az a lábjegyzet alapján a testre meghatározott minimális szakítószilárdsággal. | ||||
| c. A megadott minimális nyúlást, Af, százalékban kifejezve és a legközelebbi százalékra kerekítve, a következő egyenlettel kell meghatározni: | ||||
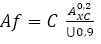 |
||||
| Ahol C 1 940 az Si-egységekkel történő számításhoz, és 625 000 az USC-egységekkel történő számításhoz | ||||
| Axc az alkalmazandó szakítópróba-keresztmetszeti terület, négyzetmilliméterben (négyzethüvelykben) kifejezve, az alábbiak szerint | ||||
| – Kör keresztmetszetű próbadarabok esetén 130 mm2 (0,20 hüvelyk) 12,7 mm (0,500 hüvelyk) és 8,9 mm (0,350 hüvelyk) átmérőjű próbadarabok esetén; és 65 mm2 (0,10 hüvelyk) 6,4 mm (0,250 hüvelyk) átmérőjű próbadarabok esetén. | ||||
| – Teljes keresztmetszetű próbadarabok esetén a) a) 485 mm2 (0,75 in2) és b) a próbadarab keresztmetszete közül a kisebbik, amelyet a cső meghatározott külső átmérője és falvastagsága alapján határoztak meg, a legközelebbi 10 mm2-re (0,10 in2) kerekítve. | ||||
| – A csíkos próbadarabok esetében a) a) 485 mm2 (0,75 in2) és b) a próbadarab keresztmetszete közül a kisebbik, a próbadarab meghatározott szélessége és a cső megadott falvastagsága alapján, a legközelebbi 10 mm2-re (0,10 in2) kerekítve. | ||||
| U a megadott minimális szakítószilárdság, megapascalban kifejezve (font per négyzethüvelyk) | ||||
Az API 5L SMLS és a PSL 2 hegesztett csövek mechanikai tulajdonságai
| Cső fokozat | Szakító tulajdonságok – SMLS csőtest és PSL 2 hegesztett csövek | Hegesztett cső varrat | |||||
|---|---|---|---|---|---|---|---|
| Termőerő a | Szakítószilárdság a | Arány a,c | Megnyúlás | Szakítószilárdság d | |||
| Rt0,5 PSI min | Rm PSI min | R10,5IRm | (2 hüvelykben) | Rm (psi) | |||
| Af % | |||||||
| Minimális | Maximális | Minimális | Maximális | Maximális | Minimális | Minimális | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| a. A köztes minőséghez lásd a teljes API5L specifikációt. | |||||||
| b. az X90-nél nagyobb fokozatok esetében lásd a teljes API5L specifikációt. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. Köztes minőségeknél a hegesztési varrat meghatározott minimális szakítószilárdságának meg kell egyeznie azzal az értékkel, amelyet a csőtestre az a lábbal határoztak meg. | |||||||
| e. hosszanti vizsgálatot igénylő cső esetében a maximális folyáshatárnak legfeljebb 71 800 psi-nek kell lennie | |||||||
| f. A megadott minimális nyúlást, Af, százalékban kifejezve és a legközelebbi százalékra kerekítve, a következő egyenlettel kell meghatározni: | |||||||
|
|||||||
| Ahol C 1 940 az Si-egységekkel történő számításhoz, és 625 000 az USC-egységekkel történő számításhoz | |||||||
| Axc az alkalmazandó szakítópróba-keresztmetszeti terület, négyzetmilliméterben (négyzethüvelykben) kifejezve, az alábbiak szerint | |||||||
| – Kör keresztmetszetű próbadarabok esetén 130 mm2 (0,20 hüvelyk) 12,7 mm (0,500 hüvelyk) és 8,9 mm (0,350 hüvelyk) átmérőjű próbadarabok esetén; és 65 mm2 (0,10 hüvelyk) 6,4 mm (0,250 hüvelyk) átmérőjű próbadarabok esetén. | |||||||
| – Teljes keresztmetszetű próbadarabok esetén a) a) 485 mm2 (0,75 in2) és b) a próbadarab keresztmetszete közül a kisebbik, amelyet a cső meghatározott külső átmérője és falvastagsága alapján határoztak meg, a legközelebbi 10 mm2-re (0,10 in2) kerekítve. | |||||||
| – A csíkos próbadarabok esetében a) a) 485 mm2 (0,75 in2) és b) a próbadarab keresztmetszete közül a kisebbik, a próbadarab meghatározott szélessége és a cső megadott falvastagsága alapján, a legközelebbi 10 mm2-re (0,10 in2) kerekítve. | |||||||
| U a megadott minimális szakítószilárdság, megapascalban (font per négyzethüvelyk) kifejezve | |||||||
| g. R10,5IRm alacsonyabb értéke megegyezés szerint megadható | |||||||
| h. az x90-nél nagyobb fokozatok esetében lásd a teljes API5L specifikációt. | |||||||
API 5L vezetékes csőválasztási útmutató
| Szolgáltatás / Alkalmazás | Tipikus acélminőség | Gyártási típus | Szállítási állapot | Megjegyzések |
|---|---|---|---|---|
| Vízátvitel, alacsony nyomás | B fokozat, X42 | ERW, SSAW | gördülő (R) | Gazdaságos, egyszerű telepítés |
| Olajgyűjtő sor (közepes nyomású) | X42, X52 | ERW, zökkenőmentes | R / N | Mérsékelt nyomású csővezetékek |
| Földgázelosztás | X52, X60 | ERW | R / N | Jó szívósságot igényel, városi gázhálózatok |
| Hosszú távú kőolajvezeték | X60, X65 | LSAW, zökkenőmentes | N / M | Nagynyomású, szárazföldi csővezetékek |
| Távolsági gázátvitel | X65, X70 | LSAW, zökkenőmentes | N / M | Közepes-magas nyomású, terepfutás |
| Tengeri olaj- és gázvezeték | X65, X70 | Zökkenőmentes, LSAW | Q / M | Nagynyomású, mélyvízi szolgáltatás |
| Mélyvízi csővezeték | X70, X80 | Zökkenőmentes, LSAW | Q | Ultra-nagy nyomású, tenger alatti csővezetékek |
| Arctic Pipeline (alacsony hőmérséklet) | X65M, X70M, X80M | LSAW, zökkenőmentes | M | Magas szívósság nulla alatti hőmérsékleten |
| Sour Service (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, zökkenőmentes | N / M / Q | Meg kell felelnie a NACE MR0175 / ISO 15156 szabványnak |
| Hígtrágya / bányászati csővezeték | X42, X52, X60 | SSAW, ERW | R / N | A kopásállóság speciális bélést igényelhet |
| Nagynyomású gázvezeték | X70, X80 | LSAW | Q | Nagy távolságú átvitel, nagy szilárdság |
| Ultra-nagynyomású sebességváltó | X80, X90 | LSAW | Q | Mélyvízi, terepjáró, legmagasabb szilárdsági követelmények |
API 5L ISO3183 sor acélcső gyártósor

Milyen tesztek szükségesek az API 5L vonalcsőhöz?
Hidrosztatikai teszt
A hidrosztatikus vizsgálat egyfajta nyomáspróba, amelyet általában vezetékcsövek gyártása során használnak. A teszt a hegesztési varrat vagy a csőtest szivárgásának ellenőrzésére szolgál. A teszt elvégzéséhez vizet pumpálnak a csőbe, amíg el nem éri az előre meghatározott nyomást. Ezután a cső szivárgását ellenőrzi. Ha szivárgást észlel, a csövet meg kell javítani vagy ki kell cserélni. A hidrosztatikus vizsgálat fontos minőségellenőrzési intézkedés, amely segít a csövek biztonságának és integritásának biztosításában.
Hajlítási teszt
A hajlítási teszt egyfajta minőségellenőrzési vizsgálat, amelyet az acélcsőgyártás során végeznek el. A vizsgálat célja a hegesztési varratok repedéseinek ellenőrzése, valamint az acél szilárdságának felmérése. A vizsgálat elvégzéséhez egy mintacsődarabot U-alakúra hajlítanak. Ezután az acélt megvizsgálják repedések vagy egyéb gyengeség jelei szempontjából. Ha ilyeneket találnak, az acélcsövek teljes tételét leselejtezik, és új tételt készítenek. Ha azonban a hajlítási teszt sikeresnek bizonyul, az acélcsöveket engedélyezik a használatra.
Lapítási teszt
A lapítási teszt egy acélcsővezeték-gyártási teszt, amely felméri az acélcső deformációval és feszültség alatti repedéssel szembeni ellenállását. Ez egy fontos minőség-ellenőrzési intézkedés, amely segít abban, hogy a vezetékes csőtermékekben használt acél a lehető legjobb minőségű legyen. A vizsgálat során nyomást gyakorolnak az acélcsőre, amíg az deformálódik vagy megreped. A lapítási teszt feltárja a cső ellenállását a hosszirányú és kerületi repedéssel szemben. A teszt eredményei segítenek meghatározni az acél szilárdságát és hajlékonyságát, ami a vezetékes csőalkalmazásokban használt acél két fontos tulajdonsága. A simítási tesztek csak egy a sok minőség-ellenőrzési intézkedés közül, amelyeket az acélvezeték-csövek gyártása során alkalmaznak, de fontos szerepet játszanak a végtermék biztonságának és integritásának biztosításában.
CVN ütési teszt
A CVN ütésteszt egy hőmérsékleti teszt, amelyet a csőgyártás során végeznek el a cső mechanikai tulajdonságainak biztosítása érdekében. A tesztet a cső három különböző pozíciójában végzik el: a testen, a hegesztési varraton és a hőhatászónán. A vizsgálat eredményeit a cső Charpy V-bevágásos ütőszilárdságának meghatározására használják. A CVN ütésteszt a csőgyártás fontos minőségellenőrzési intézkedése, és az American Petroleum Institute (API) előírja, hogy megfeleljen szabványainak.
DWTT
A DWTT-tesztet vagy az ejtősúly-tépési teszteket az API 5L csővezeték gyártási specifikációja határozza meg. Ebben a tesztben egy nagy súlyt ejtenek a csőminta előre meggyengített pontjára. A keletkező törést megvizsgálják annak biztosítására, hogy az megfelel-e a képlékeny törési viselkedés követelményeinek. Ez a teszt azért fontos, mert segít annak biztosításában, hogy a csövek törés nélkül ellenálljanak a szállítás és beszerelés okozta igénybevételnek. Ennek eredményeként a DWTT-teszt a nagy átmérőjű vezetékcsövek minőség-ellenőrzési folyamatának elengedhetetlen része.

API 5L olaj- és gázvezetékek külső bevonási folyamatai
3LPE (3-rétegű polietilén) – a globális szabvány
Szerkezet:
1. réteg (FBE):Fusion Bonded Epoxy (100μm+). Kiváló tapadást és katódos leválási ellenállást biztosít.
2. réteg (AD):Ragasztó réteg. Az epoxi port a polietilénhez köti.
3. réteg (PE):Nagy sűrűségű polietilén (1,8-3,7 mm). Kiváló vízszigetelést, elektromos szigetelést és ütésvédelmet biztosít.
Előnyök:Kiváló szigetelés, ellenáll a talajterhelésnek és alacsony nedvességáteresztő képesség.
FBE (Fusion Bonded Epoxy)
Folyamat:Az acélcsövet 200 fok fölé melegítik, és elektrosztatikus permetezéssel epoxiport alkalmaznak, amely megolvad és megköt a cső falán.
Előnyök:Kivételes kötés az acélhoz és magas kémiai stabilitás. Magasabb hőmérsékletnek is ellenáll (100 + fokig).
Hátrányok:Viszonylag vékony és törékeny; szállítás és szerelés során mechanikai karcolásokra érzékeny.
3LPP (3 rétegű polipropilén)
Alkalmazások:Elsősorban arra használtákmagas hőmérsékletű szállítás(110-140 fokig) illmélytengeri csővezetékek.
Előnyök:Keményebb, mint a PE, jobb karcállósággal és kiváló ellenállással a magas hőmérsékletű kúszással szemben.

A vásárlás szempontjai
Méretek és méretek
Az API 5L vezetékcső kiválasztásakor az első szempont, amelyet figyelembe kell venni, annak mérete és méretei. A cső méretének és méretének meg kell egyeznie a projekt specifikációival. Vegye figyelembe a cső átmérőjét, falvastagságát és hosszát, hogy megfeleljen a projekt igényeinek.
Súly
A súly egy másik fontos tényező, amelyet figyelembe kell venni az API 5L vezetékcső kiválasztásakor. A cső súlya jelentősen befolyásolhatja a projekt szállítási és telepítési költségeit. Ezenkívül a cső súlya befolyásolhatja a felszereléshez szükséges berendezés típusát. Ügyeljen arra, hogy olyan csövet válasszon, amely megfelel a projekt súlykövetelményeinek.
Anyag fokozat
Az API 5L vezetékcső anyagminősége is fontos szempont. Az anyagminőség határozza meg a cső minőségét és szilárdságát, ami idővel befolyásolhatja annak tartósságát és teljesítményét. Különböző típusú API 5L vezetékcsövek állnak rendelkezésre, a B-től az X70-ig, mindegyiknek megvannak a maga tulajdonságai és jellemzői. Válasszon olyan anyagminőséget, amely megfelel a projekt követelményeinek.
Bevonat és felületkezelés
Az API 5L vezetékcső bevonata és felületkezelése szintén befolyásolhatja a teljesítményét. Különböző bevonatok és kezelések védhetnek a korróziótól, a kopástól és a cső tartósságát befolyásoló egyéb külső tényezőktől. Egyes általános bevonatok és felületkezelések közé tartozik az epoxi, a cink és a polietilén. Válasszon olyan bevonatot vagy kezelést, amely biztosítja a projekt által igényelt védelmi szintet.
Tanúsítvány
Végül fontos, hogy olyan API 5L vezetékcsövet válasszunk, amely tanúsítvánnyal rendelkezik, és megfelel a szükséges ipari és szabályozási szabványoknak. Keressen tesztelt és ellenőrzött csöveket, hogy megbizonyosodjon arról, hogy megfelelnek az előírt szabványoknak. Így biztos lehet benne, hogy csöve biztonságos és megbízható.
A mi gyárunk
A GNEE Pipe Kína acéltermékek professzionális, egyablakos ellátási láncával foglalkozó vállalkozása.


Tanúsítványunk

Lépjen kapcsolatba velünk
Gyakran Ismételt Kérdések
Q: A GNEE biztosíthat API 5L csöveket a Sour Service számára?
Q:Mi a különbség az API 5L és az A106 csövek között?
Az API 5L és az ASTM A106 egyaránt széles körben használt szénacél csőspecifikáció, de különböző alkalmazásokhoz készültek.
API 5Laz American Petroleum Institute (API) által közzétett specifikáció a csővezetékes szállítási rendszerekben használt varrat nélküli és hegesztett vezetékcsövekre vonatkozóan. Általában olaj, földgáz, víz és egyéb folyadékok nagy távolságra történő szállítására használják a kőolaj- és földgáziparban.
ASTM A106Az ASTM International által közzétett specifikáció a varrat nélküli szénacél csövekhez, amelyeket nyomócsövekhez és magas hőmérsékletű szolgáltatásokhoz használnak. Széles körben használják finomítókban, erőművekben, petrolkémiai létesítményekben és ipari folyamatok csőrendszereiben.
Főbb különbségek
| Tétel | API 5L | ASTM A106 |
|---|---|---|
| Elsődleges alkalmazás | Csővezetékes szállítás | Folyamat csővezeték |
| Cső típusa | Varratmentes és hegesztett | Csak zökkenőmentesen |
| Tipikus iparágak | Olaj és gáz sebességváltó | Finomítás, Energiatermelés |
| PSL követelmények | PSL1 / PSL2 | Nem alkalmazható |
| Savanyú szolgáltatási lehetőségek | Elérhető | Nincs megadva |
| Magas hőmérsékletű szolgáltatás | Korlátozott | Arra tervezve |
Egyes projektekben a varrat nélküli csövek kettős API 5L Grade B és ASTM A106 Grade B minősítést kaphatnak, lehetővé téve, hogy kielégítsék a csővezetékekre és a nyomáscsövekre vonatkozó követelményeket egyaránt.
Q: Mi a különbség az API 5L és az A53 cső között?
Az API 5L és az ASTM A53 két széles körben használt szénacél csőspecifikáció, de különböző alkalmazásokhoz és üzemi körülményekhez készültek.
1. Elsődleges alkalmazás
API 5L:Elsősorban olaj-, gáz- és vízvezetékes szállítási rendszerekhez tervezték, nagy távolságokon is képesek kezelni a nagynyomású körülményeket.
ASTM A53:Alacsony és közepes nyomású szolgáltatásra, beleértve a levegő-, gőz-, víz- és gázszállítást, valamint szerkezeti célokra, mint például korlátok vagy állványzatok.
2. Specifikációs szintek és minőség
API 5L:Két specifikációs szintet tartalmaz, PSL1 és PSL2. A PSL2 csöveket szigorúbb kémiai és mechanikai követelményeknek megfelelően gyártják, beleértve a kötelező ütésvizsgálatot is, nagynyomású és savanyú üzemi alkalmazásokhoz.
ASTM A53:Egyszerűbb szabvány, kevesebb vizsgálati feltétellel. Nem tartalmazza a PSL-szinteket, és általában nem nagynyomású energiaátvitelre szolgál.
3. Acélminőségek és csőtípusok
API 5L:B-től X80-ig, varratmentesen és hegesztetten (ERW, LSAW, SSAW) egyaránt kapható. Egyes minőségek minősíthetők savanyú szolgáltatásra (NACE MR0175).
ASTM A53:Elérhető A és B fokozatban, beleértve a varrat nélküli és hegesztett (F típus, E típus), de nem rendelkezik PSL-szinttel vagy savanyú szolgáltatási tanúsítvánnyal.
Főbb különbségek összefoglalása
| Funkció | API 5L | ASTM A53 |
|---|---|---|
| Tipikus alkalmazás | Olaj- és gázvezetékek, vízvezetékek | Alacsony/közepes nyomású csővezetékek, szerkezeti |
| Cső típusa | Varrat nélküli és hegesztett (ERW, LSAW, SSAW) | Varrat nélküli és hegesztett (ERW, F), E típus, S típus |
| Osztályok | B-től X80-ig | A, B |
| PSL | PSL1 / PSL2 | Nem alkalmazható |
| Savanyú szolgáltatás | Nem kötelező (NACE MR0175) | Nincs megadva |
| Nagynyomású használat | Igen | Általában nem |
Jegyzet:Egyes esetekben a varrat nélküli csövek kettős tanúsítvánnyal rendelkeznek, hogy megfeleljenek az API 5L és az ASTM A53 követelményeknek, a projekt specifikációitól függően.
K: Milyen ellenőrzéseket végeznek az API 5L vezetékcsöveken?
A:Az ellenőrzési követelmények a minőségtől, a gyártási módszertől és a projekt specifikációitól függően változnak.
A tipikus ellenőrzések a következők:
Kémiai összetétel elemzése
Szakítóvizsgálat
Hozamszilárdság vizsgálata
Lapítási teszt
Hajlítási teszt
Ütésteszt (PSL2)
Hidrosztatikai teszt
Ultrahangos tesztelés (UT)
Radiográfiai vizsgálat (RT)
Mágneses részecskék vizsgálata (MPI)
Vizuális és méretellenőrzés
Kérésre további, harmadik fél általi ellenőrzések is megoldhatók.
K: Az API 5L csövek kettős tanúsítvánnyal rendelkeznek?
A:Igen. Bizonyos varrat nélküli csövek kettős tanúsítvánnyal is szállíthatók, mint például:
API 5L Grade B / ASTM A106 Grade B
API 5L Grade B / ASTM A53 Grade B
A kettős tanúsítvánnyal rendelkező csövek lehetővé teszik több projektspecifikáció teljesítését, miközben leegyszerűsítik a készletkezelést.
K: Milyen információkat kell megadniuk a vásárlóknak, amikor árajánlatot kérnek?
A:A pontos árajánlat megszerzéséhez a vásárlóknak meg kell adniuk:
Cső szabvány (API 5L PSL1 vagy PSL2)
fokozat (pl. X52, X65, X70)
Gyártási típus (SMLS, ERW, LSAW, SSAW)
Külső átmérő (OD)
Falvastagság (WT)
Hossz
Mennyiség
Bevonási követelmények
Szállítási állapot
Ellenőrzési követelmények
Célkikötő
A teljes műszaki specifikáció megadása segít a pontos árképzésben és a rövidebb átfutási időkben.