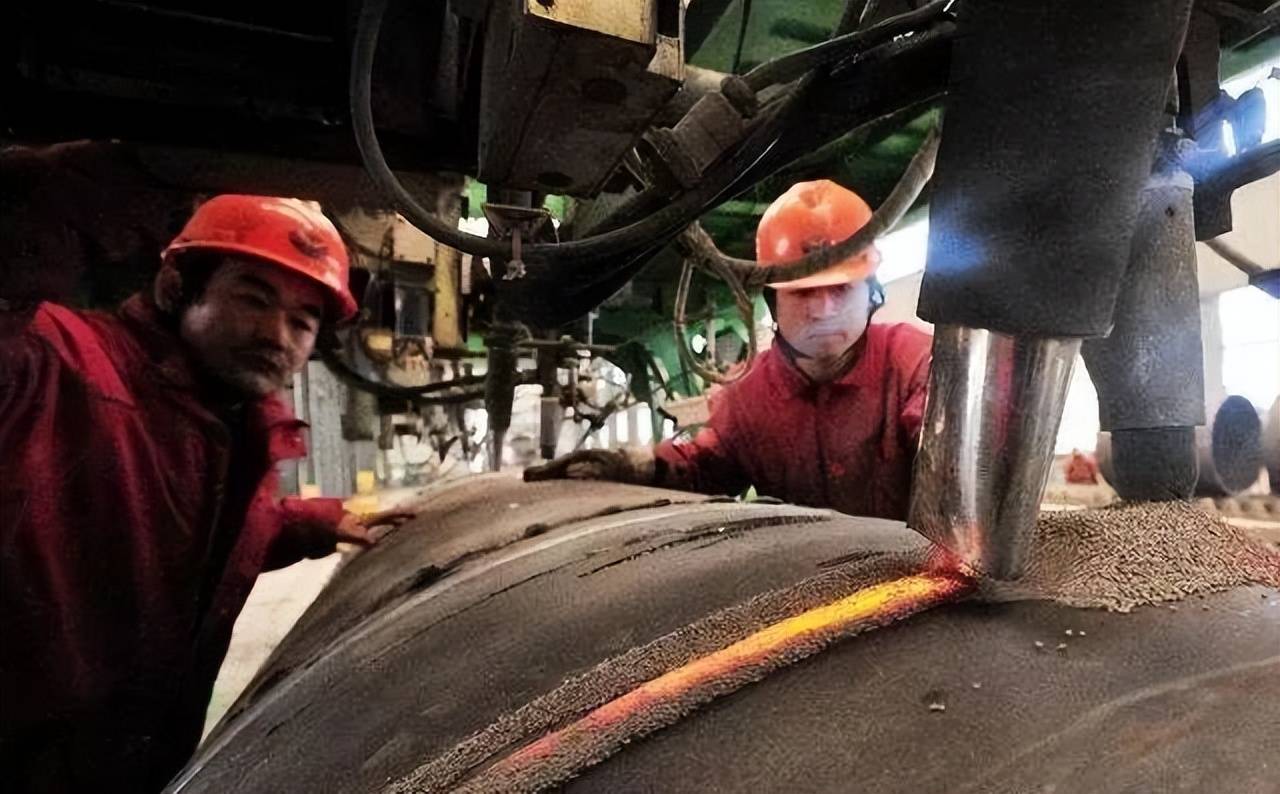
Az egyenes varratú acélcsövek a gyártási folyamatnak megfelelően nagyfrekvenciás egyenes varratú acélcsövekre és merülő ívhegesztésű egyenes varratú acélcsövekre oszthatók. A süllyesztett ívhegesztésű egyenes varratú acélcsöveket UOE, RBE, JCOE acélcsövekre stb. osztják fel, különböző alakítási módjuk szerint. Az alábbiakban bemutatjuk a leggyakoribb nagyfrekvenciás egyenes varratú acélcsöveket és merülőíves hegesztésű egyenes varratú acélcsöveket Hegesztés előtti előkészítés.
1. A horony feldolgozása
Az ipari termelésben jelenleg használt automata merülőíves hegesztőgépek többsége gépesített hegesztőberendezés. A hegesztési sebesség vagy más szabványos paraméterek soha nem állíthatók be, hogy kompenzálják a horony szögének, tompa élének vagy résének hibájából adódó horonyméret eltérést. Ezért gondoskodni kell arról, hogy a horony megmunkálási mérete megfeleljen a szabvány követelményeinek a hegesztési horony készítése során, különösen a tompa élt és a résméretet kell szigorúan ellenőrizni. A fontos hegesztési szerkezeteknél (például kazánok, nyomástartó edények stb.) a hegesztési hornyot legjobban mechanikus megmunkálási módszerekkel lehet előkészíteni. A mechanikus megmunkáló berendezéssel nem feldolgozható hegesztéseknél a horony megmunkálásához automata vágógépeket vagy sablonvágó gépeket is kell használni. A kézi lángvágás nem garantálja a szabvány által megkívánt horonyméret-hibát, hacsak nem csiszolják és vágás után formálják. Ezért annak érdekében, hogy a merülőíves hegesztési varratok minősége megfeleljen a követelményeknek, garantálni kell a horonyfeldolgozás pontosságát és minőségét.
2. A hegesztett felület felületének tisztítása
A hegesztési horony felületi állapota szintén nagyon fontos a varrat minősége szempontjából, ezért nem szabad figyelmen kívül hagyni. Ha maradék rozsda, nedvesség, olaj, oxidréteg stb. van a horony felületén, az pórusokat okozhat a varratban. Ezért ezeket a szennyeződéseket hegesztés előtt el kell távolítani.
Hegesztés előtt meg kell tisztítani a horonyban lévő felületi rozsdát, nedvességet, olajat, vízkövet, stb., valamint a horony és a hegesztendő rész két oldalán lévő 20 mm-es területet. A vízkő és a rozsda eltávolítható köszörűgéppel, pneumatikus csiszolókoronggal, drótkefével, sörételéssel stb., az olaj és a nedvesség pedig lángfűtéssel szárítható.
Gyengén ötvözött acél és rozsdamentes acél hegesztésénél fontosabb a hegesztőhorony tisztítása. A horony felületén lévő rozsda és nedvesség nemcsak pórusokat okoz, hanem elősegítheti a hidrogén okozta repedést, a hegesztési varrat szénnövekedését, sőt csökkenti a rozsdamentes acél hegesztett kötések korrózióállóságát és az alacsony ötvözetűek mechanikai tulajdonságait is. acél ízületek. Ezért különös figyelmet kell fordítani.
3. Hegesztések összeszerelése
A süllyesztett ívhegesztő kötések összeszerelési állapota nagyban befolyásolja a hegesztés minőségét. A hegesztési kötések hézaga és eltolódása nagymértékben befolyásolja a hegesztési varratok behatolását és felületi formáját, ezért hegesztés előtt gondosan ellenőrizni kell. A hegesztési kötésekhez egységes szerelési hézagok, lapos magasságok és kis eltérések szükségesek. A kötések összeszerelési hibáját főként a jelölés, a kivágás, az alakítás és a hornyolás pontossága határozza meg. Ezért a kötés összeszerelési minőségét az előző folyamat feldolgozási eltérésének szigorú ellenőrzése garantálja.
4. Hegesztőanyagok tisztítása
A merülőíves hegesztésnél használt hegesztőhuzal és folyasztószer részt vesz a hegesztési kohászati reakcióban, és nagy hatással van a hegesztett fém összetételére, szerkezetére és teljesítményére. Ezért a hegesztőhuzal felületét meg kell tisztítani, és a folyasztószert meg kell szárítani a hegesztés előtt.